保守技術者は、摩耗したベルトを包装機から引き出し、作業台に平らに置き、巻尺に手を伸ばします。テープの長さは 1,870 mm です。交換用ラベルには 1,850 mm と記載されています。巻尺だけでは質問に答えられないため、技術者は注文する前にメーカーがどの寸法を意味しているのかを知る必要があります。
ドライブベルトは、単一の普遍的な方法で測定されるわけではありません。 Vベルトは外長またはデータム長でご指定いただけます。シンクロベルトはピッチ長さと歯数で指定されます。平ベルトやコンベヤベルトは、長さまたは内周をカットし、それに幅と厚みを加えたものを使用します。測定方法は、古いベルトに印刷されているか、機械のマニュアルに記載されているベルトの種類と規格に従います。
巻尺ではなくベルトの種類から始める
最初のチェックはベルトの構造と断面です。ラップド V ベルト、タイミング ベルト、フラット ベルト、リブド ベルト、コンベア ベルトはすべて異なる基準線を使用します。タイミングベルトの外側後部の周囲を測定すると、ピッチ長よりも大きな数値が得られます。 V ベルトの外側を測定すると、カタログで使用されている基準長さと一致しない数値が得られる場合があります。
測定する前にマークを探してください。 A42、SPB 2360、HTD 8M 800、100 T10 500、または 3/16 x 12 などの数値には、多くの場合、断面、ピッチ、歯数、幅、長さが含まれます。マーキングが消えている場合は、ゲージまたはノギスでプロファイルを確認します。以下の表に、一般的な参照を示します。
長さの基準はすべてのドライブベルトで同じではありません。巻尺を使用する前に規格を確認してください。 | ベルトタイプ | 一次長さの基準 | 記録すべきその他の寸法 | よくある測定ミス |
| Vベルト | 外径長さ、データム長さ、またはピッチ長さ | 上部の幅、高さ、セクション文字 | セクションの後の数値が外側の長さであると仮定すると、 |
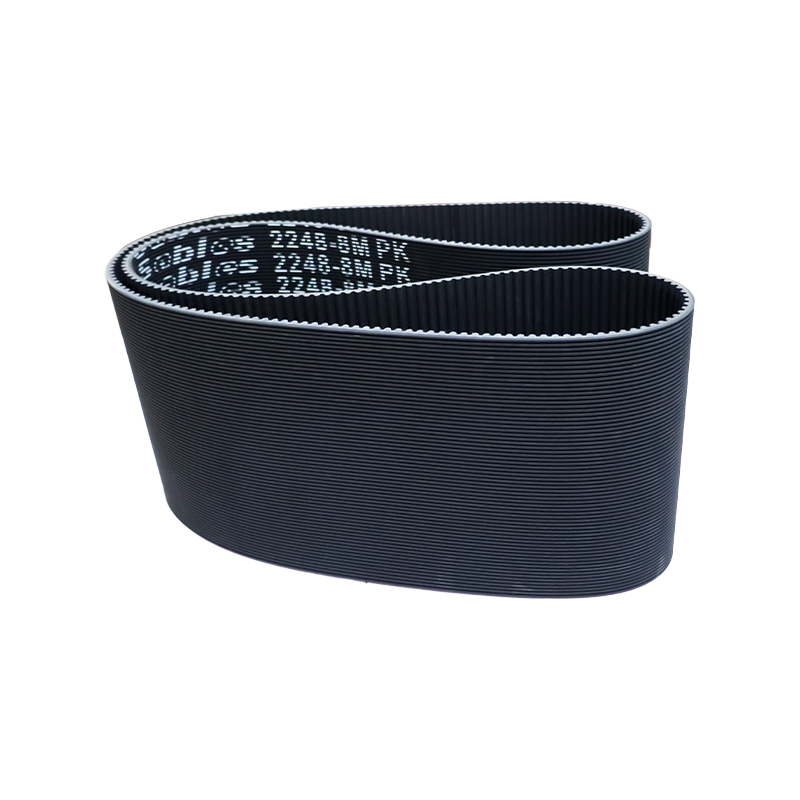
| タイミングベルトまたはシンクロベルト | コードラインに沿ったピッチ長さ | 歯ピッチ、歯数、幅、歯形 | ピッチラインではなく背中の外側を測る |
| 平ベルト | カット長さまたは内周 | 幅、厚さ、ジョイントの種類 | エンドレスベルトの外長を使用する場合 |
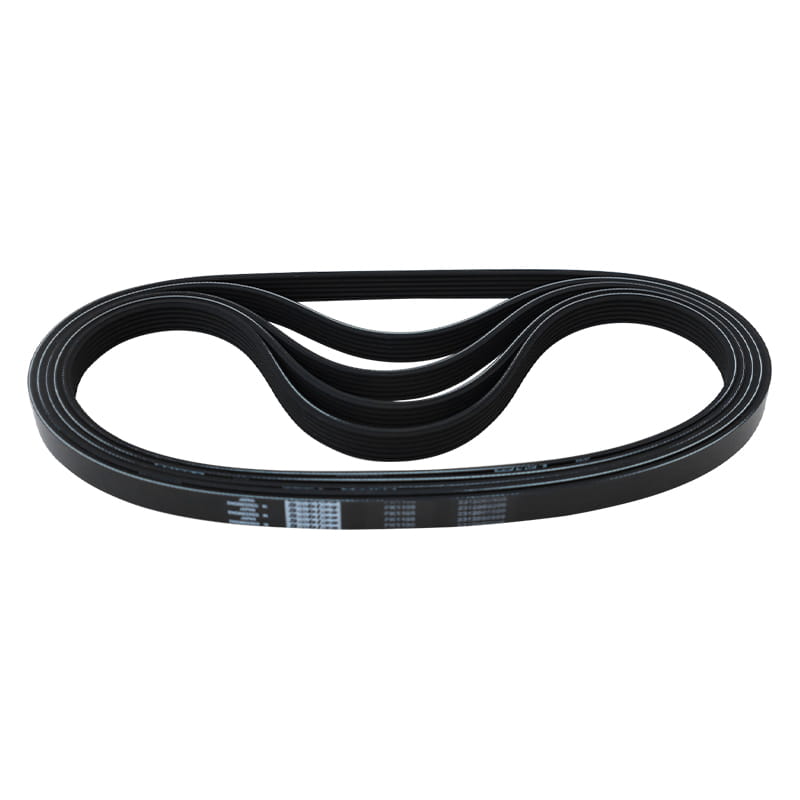
| リブVベルトまたはマルチVベルト | 有効長 | リブ数、リブピッチ、幅 | ベルトの片側のみのリブを数える |
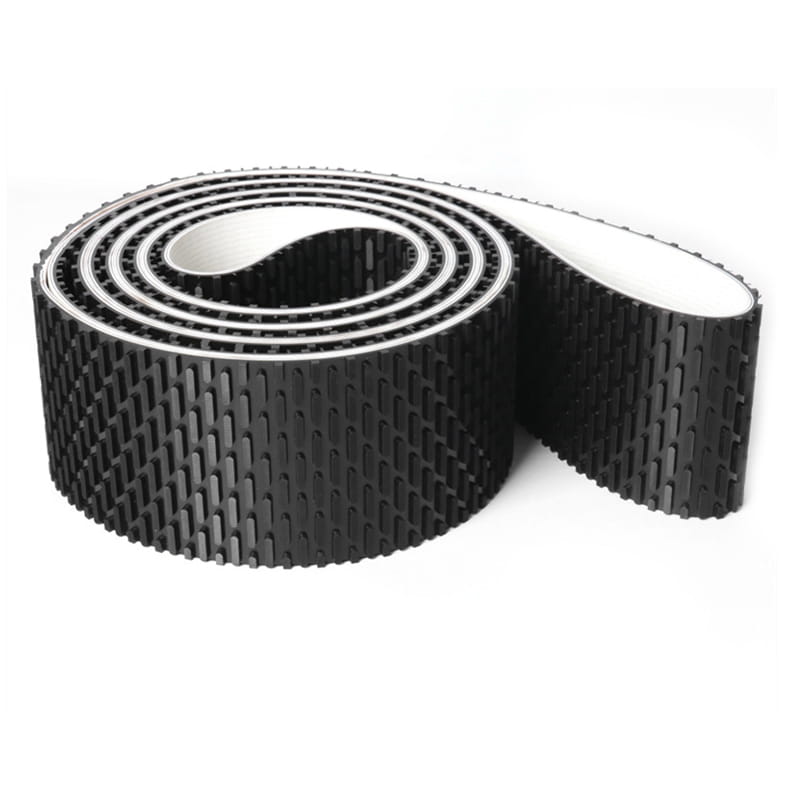
| コンベヤベルト | 全長または内周長 | 幅、厚さ、エッジの状態、クリート | コーティング、クリート、またはサイドウォールを省略する |
V ベルトの外周長さ、基準長さと計算式
古典的な V ベルトの場合、文字セクションが断面を制御します。 A、B、C、D、Z、SPZ、SPA、SPB、SPC が一般的な例です。文字の後の数字は通常長さですが、その長さは内側長さ、外側長さ、データム長さ、または有効長さの場合もあります。 A42 とマークされたベルトは、必ずしも外周が 42 インチであるとは限りません。
外側の長さは、ベルトの外側表面の周囲で測定されます。データム長さは、長さを増減することなくベルトが曲がる中立軸に沿って測定されます。ピッチ長さは、多くの V ベルトの基準長さに近いです。交換の場合は、元のカタログのリストと同じ参照を使用してください。プーリーの寸法のみが入手可能な場合は、次の式でオープンベルトの長さを計算します。
L = 2C (pi/2)(D d) (D - d)^2 / (4C)
ここで、C は中心距離、D は大プーリ ピッチ直径、d は小プーリ ピッチ直径です。すべての値に同じ単位を使用します。結果はオープンドライブの理論上のピッチ長であり、メーカーのカタログ番号の代わりとなるものではありません。
 産業用トランスミッション用ゴム製広角Vベルト 3M~11MプロファイルのPU、CR、EPDM製60°広角ゴムベルト。交換長さ、伝達力、耐摩耗性の比較に役立ちます。 製品を見る→
フィールドチェック: ベルトがまだ機械に取り付けられており、良好な状態にある場合は、ベルトの経路に柔軟なテープを巻き付け、重なり部分に印を付けます。これは取り付けられた長さを示しますが、必ずしもカタログ長ではありません。使用済みのベルトでは、伸びや摩耗が 0.5% 以上増加する可能性があります。 2,000 mm のベルトは、整備後に 10 mm の長さを読み取ることができます。摩耗したベルトを唯一の参考として使用しないでください。
シンクロベルト:ピッチ長さと歯数
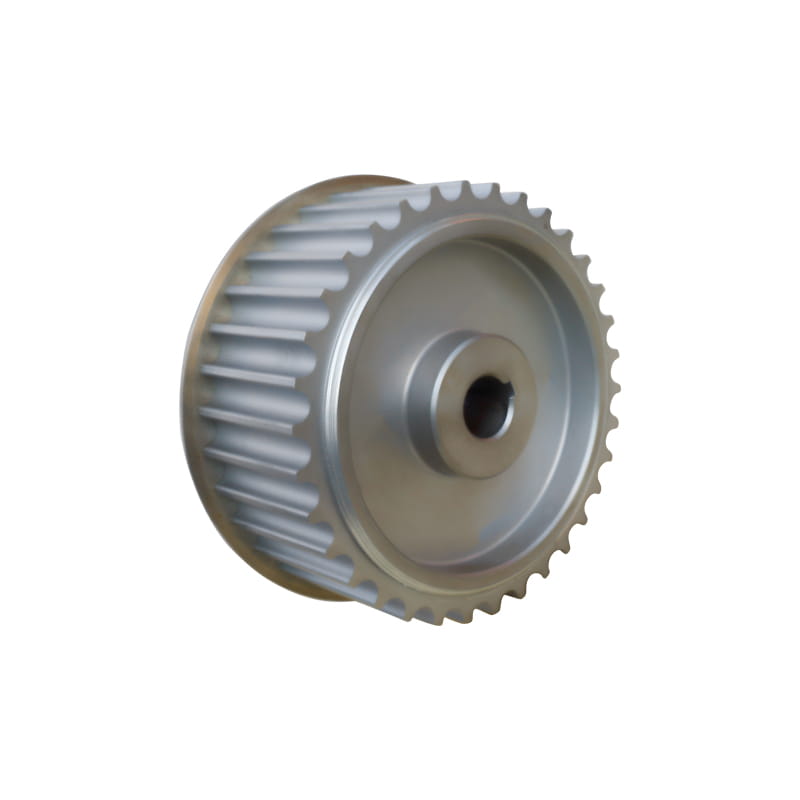
タイミングベルトは、張力コードの中心を通る仮想線であるピッチライン上で測定されます。ピッチの長さは、そのラインの周りの距離です。外周ではありません。歯のピッチは、3 mm、5 mm、8 mm、14 mm などの 1 つの歯の中心から次の歯の中心までの距離、または GT2 などのプロファイルです。ベルトの歯数が 8mm で 100 枚の場合、ピッチ長は 800mm となります。
測定するには、歯を数えてピッチを確認します。閉じたループの場合は、ベルトを平らに置き、開始歯に印を付けて、全周を数えます。オープンエンドのタイミングベルトの場合は、ベルトに軽い張力をかけた状態で、テープでカット長さを測定します。幅は背中部分をキャリパーで計測しています。厚さは歯の先端から歯の裏側までを測定します。同じピッチ長さの 2 つのベルトでは歯形が異なる場合があるため、歯形も記録してください。 歯形の違い .
 位置決めおよび伝達用ゴム製同期タイミングベルト タイミング ベルトの範囲は、グラスファイバー コードとナイロン歯保護を備えた MXL、XXH、T、および M プロファイルをカバーしており、歯数とピッチを一致させる場合に役立ちます。 製品を見る→
よくある間違いは、タイミング プーリーの外径を測定し、pi を掛けることです。これは、ベルトのピッチ長さではなく、大まかな外周を示します。計算する必要がある場合はプーリーのピッチ直径を使用し、ベルトの歯数とプーリーの溝数を確認してください。
平ベルト、リブベルト、コンベヤベルト
平ベルトは通常、カット長さ、幅、厚さによって指定されます。エンドレス平ベルトの場合、長さは内周長となる場合があります。オープンエンド平ベルトの場合、カット長さは接合前の直線長さとなります。 3 点の幅を測定し、最も狭い測定値を使用します。ベルトが 0.5 mm 厚くなると張力やプーリーの接触が変化する可能性があるため、厚さは重要です。
 ナイロン、ポリエステル、アラミド製の工業用平ベルト 平ベルト series for power transmission and light conveying, with nylon, polyester, and aramid layers and 1–6 mm thickness, useful for length and width checks. 製品を見る→
リブベルトは有効長さ、リブ数、リブピッチを使用します。長さは規格に応じてベルト裏またはピッチラインに沿って測定します。全幅にわたって肋骨を数えます。コンベヤベルトは全長、幅、厚さ、エッジの状態を利用します。無端コンベア ベルトの場合、長さは内周またはプーリーの中心間の距離であることがよくあります。ベルトにクリート、サイドウォール、またはコーティングが施されている場合は、説明にそれを含めてください。
コーティングベルトや特殊加工ベルトの場合は、ベースベルトとコーティングを別々に測定してください。ゴムコーティングされたベルトは、コーティングを含む総厚さを有し得る。コーティングが摩耗すると、本来の厚みがなくなる場合があります。サプライヤーが正しい構造を特定できるように、ベースベルトの幅とコーティングの幅を個別に測定します。
現場に優しい測定シーケンス
- ベルトのタイプと印刷されたコードを確認します。マークが読めるようにベルトを清掃してください。
- ノギスで幅を3か所測ります。最小値と位置を記録します。
- 3点の厚みを測定します。タイミングベルトの場合は歯先から歯裏までを測ってください。 V ベルトの場合は、上部の幅と高さを測定します。
- 正しい基準を使用して長さを測定します。タイミングベルトの歯数を数えます。カタログで外側の長さが使用されている場合にのみ、V ベルトの外側にフレキシブル テープを使用してください。おおよそのチェックには、インストールされたパスの周囲の文字列を使用します。
- ベルトがないか、ベルトにマークがない場合は、プーリーの直径と中心距離を記録します。 V ベルトの計算式またはタイミングベルトのピッチ長さの計算式を使用します。
- 結果を古いベルトのマーキングおよび機械のマニュアルと比較してください。通常の着用を可能にします。使用済みのベルトは、元のベルトより 0.5% 以上長くなる場合があります。
- すべての寸法、マーキングの写真、機械モデルをリクエストに記入してください。
交換リクエストに記入する内容
明確なリクエストにより、誤った注文を防ぐことができます。ベルトのタイプ、プロファイルまたは断面、ピッチ長または外側の長さ、幅、厚さ、歯数またはリブの数、および特別な機能が含まれます。タイミングベルトの場合、ピッチ長さと歯数を記入します。たとえば、ピッチ長さ 800 mm、歯数 100、ピッチ 8 mm、幅 15 mm です。 V ベルトの場合は、セクションと長さの基準を記入します (例: SPB セクション、基準長さ 2,360 mm)。 1,850 mm だけを書かないでください。この数値は外側、データム、またはピッチ長を意味する可能性があります。
ベルトがカスタムまたは特殊加工ベルトの場合は、寸法が記載されたスケッチまたは写真を添付してください。非標準構造でも、ベースベルトと同じ測定ルールに従います。サプライヤーは、推測することなく、プロファイル、材質、接合タイプを一致させることができます。
最終チェックは簡単です。測定方法をベルトのタイプに合わせ、カタログの参照値を古いベルトのコードに合わせます。古いベルトにコードがない場合は、プーリーを測定して計算し、注文する前にサプライヤーに確認してください。巻尺は便利な道具ですが、正しい数値はメーカーが使用している数値です。