落としたキー、傷が付いたハブ、そして再構築から 2 週間後にフランジを登り始めたベルト。通常、この一連の原因はベルトにあると考えられますが、根本的な原因はプーリーのキー溝にあります。メンテナンスのためにシャフトからプーリーを引き抜くとき、最初に紛失するのはキーの部品であり、交換部品はスペアパーツの箱にあるゆるいものから目視で拾われることが多すぎます。正しく取り付けられたキーと緩んだキーの差は 100 分の 1 ミリメートル単位で測定されますが、この差によって、接続が 1 年間のトルク反転に耐えられるか、1 か月以内に破損するかが決まります。
まず簡単に答えます。プーリーのキー溝は、ハブの穴に沿って切り取られた機械加工されたスロットで、シャフトのスロットと一致し、トルクを伝達してプーリーの角度位置を固定するキーを保持します。幅、深さ、表面仕上げを適切に行うと、キーはドライブトレインの中で最も安価で最も予測可能なコンポーネントになります。間違えるとキーがヒューズになってしまい、場合によってはシャフトも一緒に飛ばしてしまいます。
プーリーキー溝の実際の機能 この 1 つのスロットは 3 つのジョブを実行し、冗長性をまったく持たずに実行します。
トルク伝達。摩擦ではなく、キーがシャフトとハブの間の作動荷重を支えます。 角度のある位置。プーリーの歯またはシャフトの溝の位置は、穴のはめ合いではなく、キー溝によって固定されます。 組み立ての参考資料。機械加工されたスロットにより、メンテナンス スタッフは正しい方向を示すことができるため、ハブを数度外して再取り付けすることはできません。 トルク自体は、キーの側面を通って 2 つの狭い接触ストリップ (1 つはシャフトに、もう 1 つはハブに) に伝達されます。ニュートンメートルごとの荷重がこれらのストリップを通過する一方で、スロットの角には応力が集中し、スロットの深さによって曲げに抵抗する部分から材料が除去されます。これら 2 つの効果は、寸法規格がシャフト側の深さ t1 を制限し、ハブ側の深さ t2 よりわずかに小さく保つ理由を説明しています。シャフトは誰も交換したくない部品であるため、キー溝はシャフト側により多くの材料を保持するように配置されています。
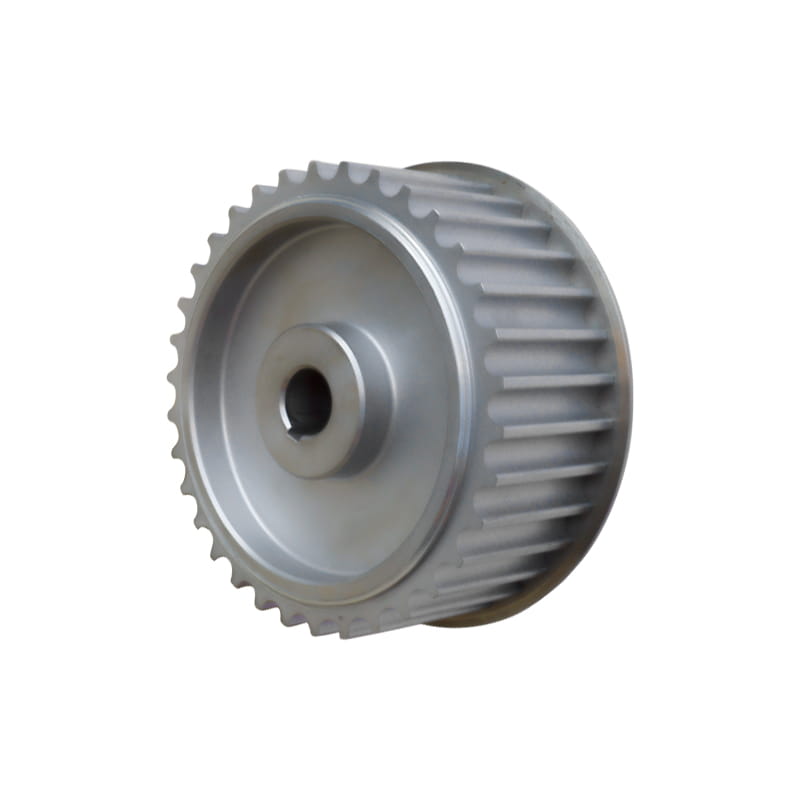
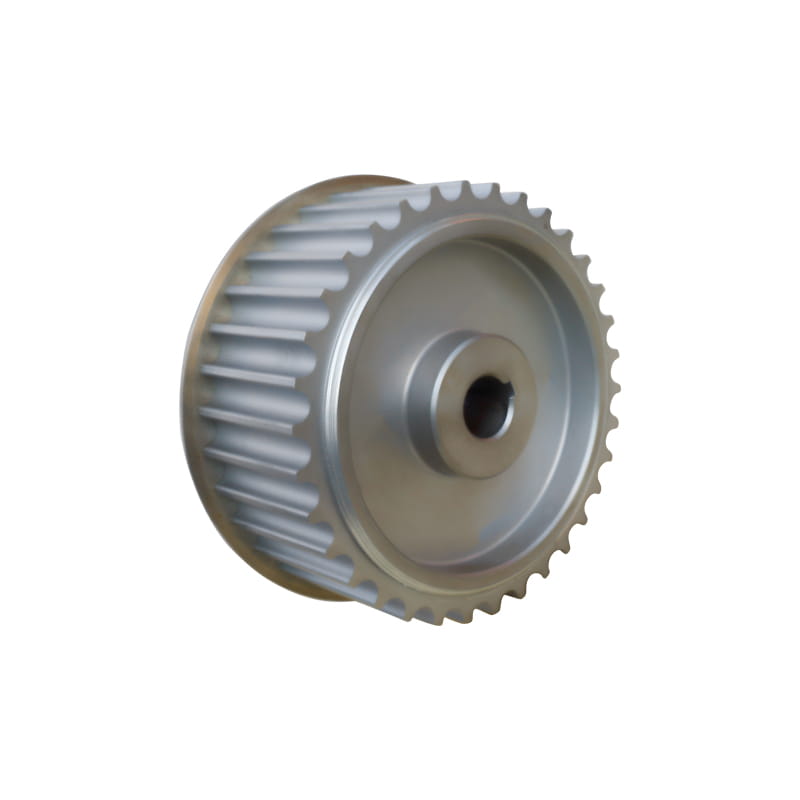
同期プーリーでは、キー溝もタイミングを設定します。ハブのキー溝が歯のピッチ基準から数度離れてカットされている場合、ベルトの歯がサイクルの間違った時点でプーリーの溝と接触し、その結果は明らかな欠陥としてではなく、歯の一方の面の不均一な摩耗として現れます。プーリーの溝に適用される規律はハブのスロットにも適用されます。そのためです。 タイミングベルトの歯形とそれが通るプーリーの溝 2 つの部品を別々に購入するのではなく、1 つのシステムとして扱う必要があります。
シンクロプーリー 適用範囲: 製品を見る→ キーとキー溝のサイズ: 規格が修正するもの メートル法の図面では、キーとキー溝は自由に選択できません。シャフトの直径によって列が選択され、その列によってキーの断面、シャフトの溝の深さ、ハブの溝の深さが決まります。よくある間違いは、ドロワーにあるキーに合わせて溝のサイズを決め、深さを無視することです。シャフトの溝が深すぎると、すでに交番トルクの下で動作しているシャフトから耐荷重部分が除去されてしまうからです。
DIN 6885 シリーズに準拠した、一般的なシャフト直径のキーおよびキー溝の呼び寸法。常に図面または現行の購入基準と照合してください。 軸径範囲(mm) キーサイズ 幅 x 高さ (mm) 軸溝深さt1(mm) ハブ溝深さt2(mm) 6~8 2×2 1.2 1.0 8~10以上 3×3 1.8 1.4 10~12以上 4×4 2.5 1.8 12歳以上~17歳未満 5×5 3.0 2.3 17歳以上22歳以上 6×6 3.5 2.8 22~30歳以上 8×7 4.0 3.3 30歳以上~38歳まで 10×8 5.0 3.3 38歳以上から44歳まで 12×8 5.0 3.3 44~50歳以上 14×9 5.5 3.8 50歳以上~58歳以上 16×10 6.0 4.3 58歳以上~65歳まで 18×11 7.0 4.4 65歳以上~75歳以上 20×12 7.5 4.9
幅公差は本当に図面に記載する必要がある部分です。通常キーはh9に供給され、2本の溝によって嵌合が決まります。シャフトの損傷は修復にはるかに費用がかかるため、シャフトの溝は通常、ハブの溝よりもしっかりと保持されます。どの程度締め付けるかはプーリーの組み立て方によって異なります。スライド式フィットでは手で押し込むためのクリアランスが必要ですが、タップオンまたはプレス式フィットではよりしっかりと締めることができますが、メンテナンス中に剥がすのが難しくなります。
呼び径よりもめあいクリアランスが重要な理由 公称 8 mm の溝に公称 8 mm のキーを入れても、ジョイントがどのように動作するかについてはほとんど何もわかりません。重要なのは、加工後にキーの逃げ面と溝の壁の間に残されるクリアランスです。キーが荷重を受けて動くのに十分なクリアランスが大きくなると、トルクが逆転するたびにキーがスロット内で揺れ始め、側面でフレッティング摩耗が始まります。
キー寿命とキー溝幅のクリアランスの関係の目安 100 75 50 25 0 相対キー寿命 (パーセント) 0.00 0.02 0.04 0.06 0.08 0.10 0.12 キー溝幅クリアランス(mm) 上記の値は指標であり、測定表としてではなく傾向を示すために使用されます。曲線はほぼ平坦に始まります。これは、範囲の狭い端にある少量のクリアランスが寿命をほとんど犠牲にしないことを意味します。曲線の膝を超えると、落ち込みがさらに急になるため、クリアランスが 0.02 mm 増えるごとに、前の増分よりも多くの寿命が奪われます。実際の解釈は、組み立てを容易にするためにハブの溝を公差グレードの半分だけ緩めると、ドライブが曲線に沿って移動し、それがどこに着地するかが重要になるということです。一方向に動作する軽い負荷のコンベア ローラーは、トルクを常に逆転させる印刷機のメイン シャフトよりも緩い嵌合を許容します。これが、キー溝の幅の公差が現場の機械工の手に委ねられるのではなく、図面に記載される理由です。
キー付きプーリーが使用不能になる仕組み 故障モードの順序は、プラント間で驚くほど一貫しており、鍵の破損から始まることはほとんどありません。
キー付きプーリーの故障モードの相対頻度 キーフランクフレッティング キーが切断されました ハブ角割れ 軸溝変形 プーリーがシャフト上で滑る 34% 24% 18% 14% 10%
このランキングは、実験室の疲労リグが生成するものではなく、メンテナンス ワークショップでの分解で最も頻繁に明らかになるものを反映しています。主要な側面のフレッチングはゆっくりと進行し、定期的な巡回検査ではほとんど気づかれないため、最も上位に位置します。はめ合いが緩むとスロットの角に衝撃荷重が集中するため、せん断やハブ角割れが発生します。シャフトの溝の変形は 4 番目にランクされ、傷が入ったシャフトの交換にはキーよりもはるかに費用がかかるため、最も歓迎されない発見です。プーリーがシャフト上で滑るのは単に最終的な状態であり、その頃にはベルトの歯も噛まれています。この教訓は一貫しています。キー付きプーリーの故障のほとんどは、材料の強度不足が原因ではなく、緩みが原因であるということです。
ハブの材質によりキー溝の制限が変化する キーはほとんどの場合、硬い方の部分であるため、実際には、負荷は 2 つの溝のうち柔らかい方によって制限されます。そのため、ハブの材質は外観上のものではなく、直接設計上の決定となります。
ハブ材質別の相対キー溝せん断耐力 100 135 190 45 70 ねずみ鋳鉄 ダクタイル鋳鉄 炭素鋼 アルミニウム 焼結金属
アルミニウムハブは、溝がハブ素材自体のせん断強度によってキーの荷重に抵抗するため、鋳鉄やスチールとは異なる動作をします。スチール製ハブはねずみ鋳鉄の約 2 倍の容量に達します。このギャップが、高負荷のドライブでアルミニウム製プーリーがほとんど使用されない理由の説明になります。ダクタイル鋳鉄はこの 2 つの中間に位置し、コストと強度の両方が重要な場合、ほとんどの機械製造業者が妥協案として落ち着きます。焼結金属ハブは製造コストが安いですが、このスケールでは約 70 点のスコアがあり、メインのドライブ位置ではなく、小型で負荷が軽いプーリーに適しています。アルミニウム製プーリーを回避できない場合、通常の解決策は、キーのかみ合いを長くするか、トルク パスをキーの代わりにクランプ要素に移動することです。まずせん断耐力に応じてハブの材質を選択し、次にそのベースラインに対して質量とコストを比較検討します。
ハブキー溝の加工オプション ハブのスロットはいくつかの方法で製造でき、選択によって達成可能な精度と注文の経済性の両方が変わります。以下の比較では、実際に見積もりを決定する基準に基づいて、2 つの一般的な生産ルートを相互にスコア付けします。
ハブキー溝のスロッティングとブローチ加工 寸法精度 表面仕上げ 部品あたりのコスト 切断速度 小ロットの柔軟性 内部キー溝へのアクセス スロッティング ブローチ加工 このレーダー比較では、2 つの異なるプロセスで生成された同じハブ キー溝が、各軸が 0 から 1 に正規化されてスコア化されます。ブローチ加工では、成形工具の 1 回のパスで 1 回の動作でスロットが形成されるため、寸法精度、表面仕上げ、切削速度、内部キー溝へのアクセスの点で高い加工率が得られます。弱点は、ブローチ自体が 1 つのキー溝の幅と深さの組み合わせに合わせて作成および再研磨されるため、少量バッチの柔軟性です。スロッティングは逆の動作をします。工具の投入コストが低く、単一のハブや短いバッチに対応するのがはるかに簡単ですが、プロセスは遅く、仕上げは通常ブローチ加工よりも一歩遅れます。ワイヤー切断とフライス加工はこの 2 つの中間に位置し、プーリー 1 つに対して新しいブローチを注文するのは無意味な修理作業に実用的です。通常、決定は量に基づいて行われます。年間生産量が工具を正当化するのであれば、ブローチ加工が賢明なデフォルトであり、そのしきい値を下回ると、スロッティングまたはワイヤーカットがより現実的なルートとなります。
組立および検査チェックリスト キー溝の問題のほとんどは、プーリーの再取り付けにかかる 10 分以内に発生します。一連の短いチェックにより、それらのほぼすべてが削除されます。
感触でフィット感を判断するのではなく、シャフトの溝とハブの溝の幅をノギスやボアゲージで測定し、その測定値を図面上の公差帯と比較してください。 キーが両方の溝の正しい深さにあることを確認します。キーの上部とハブの溝の底の間には小さな隙間があって、決して密着しないようにしてください。 溝のエッジのバリを取り、巻き込んだ金属を取り除きます。スロット内でキーを傾けるには、1 つの盛り上がったバリで十分です。 清潔で乾燥したシャフトにプーリーを試しに取り付けます。ボアまたはシャフトに切り込みマークがある場合は、意図した組み立て方法に対してはめが強すぎることを意味します。 キー溝がシャフトの溝と一致するようにハブを回転させてから押し込みます。プーリーを締め付けネジで所定の位置に引きずらないでください。 プーリが同期タイプの場合は、セットスクリューまたはクランプエレメントを規定のトルクで締め付け、ベルトに対する歯の位相を再確認してください。 最初の運転時間後にラジアル振れを再チェックし、測定値を定期メンテナンス記録に追加します。 ゴムシンクロベルト おすすめの製品 製品を見る→ プーリーのキー溝は目立たない特徴であり、金属片の狭いスロットですが、トルクを伝達し、ドライブ全体が依存する角度位置を保持します。定義された幅と深さの公差を与え、プーリーの組み立て方法に応じてフィットを選択し、取り付け後ではなく取り付け前に測定します。このように準備されたキー付き接続がマシン上で最初に失敗することはほとんどありません。
チームがプーリーを交換したり、新しいドライブを設計したりする場合、プーリーとベルトを同じサプライヤーから調達することで、ボア、キー溝、歯のピッチを 1 つの図面データ上に保つことができます。 Jiangxi Kangqi Industrial は、ゴム製タイミング ベルト、PU タイミング ベルト、およびそれに適合する同期プーリーを製造しており、テスト レポートと一緒に寸法記録も入手できるため、ハブのフィット感と歯形は 2 つの別々の会話ではなく、一緒に決定されます。