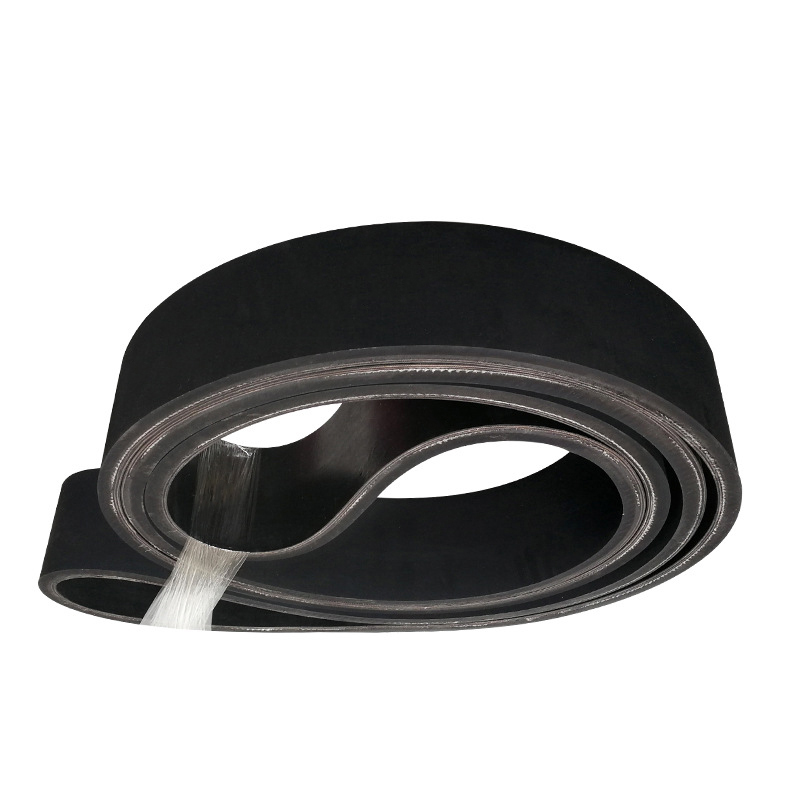
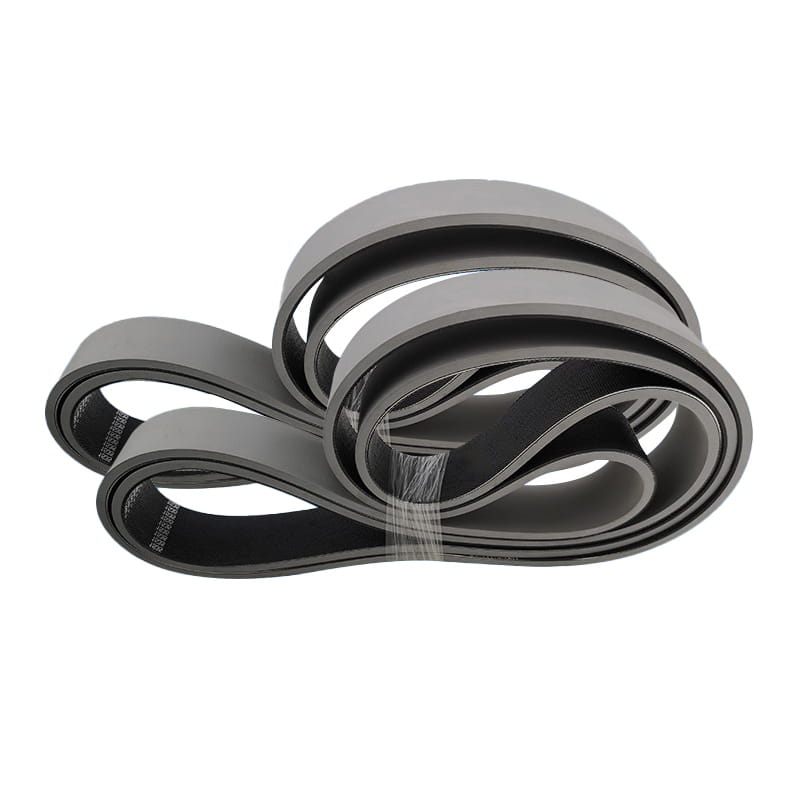
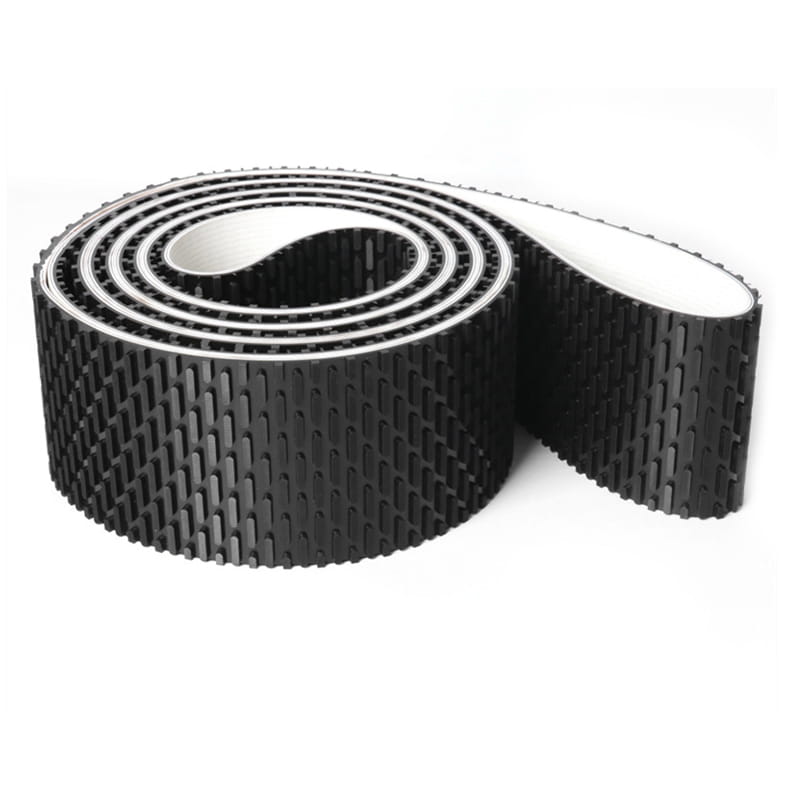
毎分 120 サイクルで稼働する成形充填シール ラインでは、タイミング ベルトが部品表で最も高価な品目になることはほとんどありませんが、生産を停止する部品であることがよくあります。そのラインでカートン、フィルム、および軽く潤滑されたチェーンを扱う場合、ポリウレタン タイミング ベルトとゴム製タイミング ベルトのどちらを選択するかによって、メンテナンス チームが同じプーリーに戻る頻度が決まります。
まずは短い答えから。ポリウレタン タイミング ベルトは、クリーンな状態で動作し、オイル ミストや切削液が付着する可能性があり、サービス間隔の間にベルトの長さを保持する必要がある高速位置決めドライブに最適なデフォルトです。ドライブが高温になったり、大きな衝撃荷重がかかったり、高温多湿の空気中に置かれて加水分解がポリウレタンを攻撃したりする場合には、ゴム製のタイミング ベルトがより良いデフォルトであることに変わりはありません。ほとんどのプラントでは最終的に両方が必要になります。選択する最も簡単な方法は、一般的な材料の好みではなく、実際の動作条件を測定可能な少数の特性と比較することです。
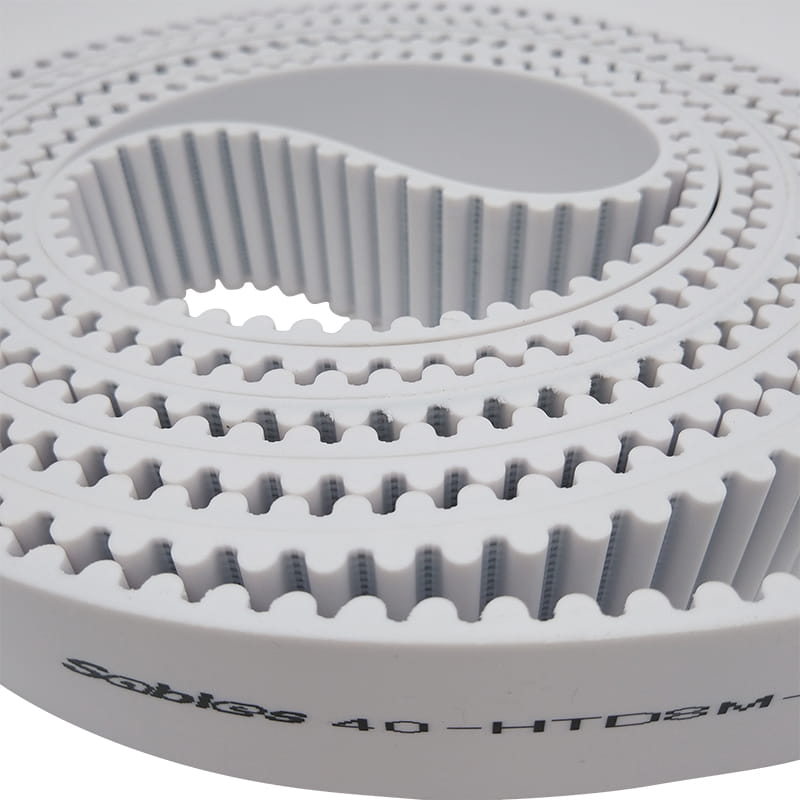
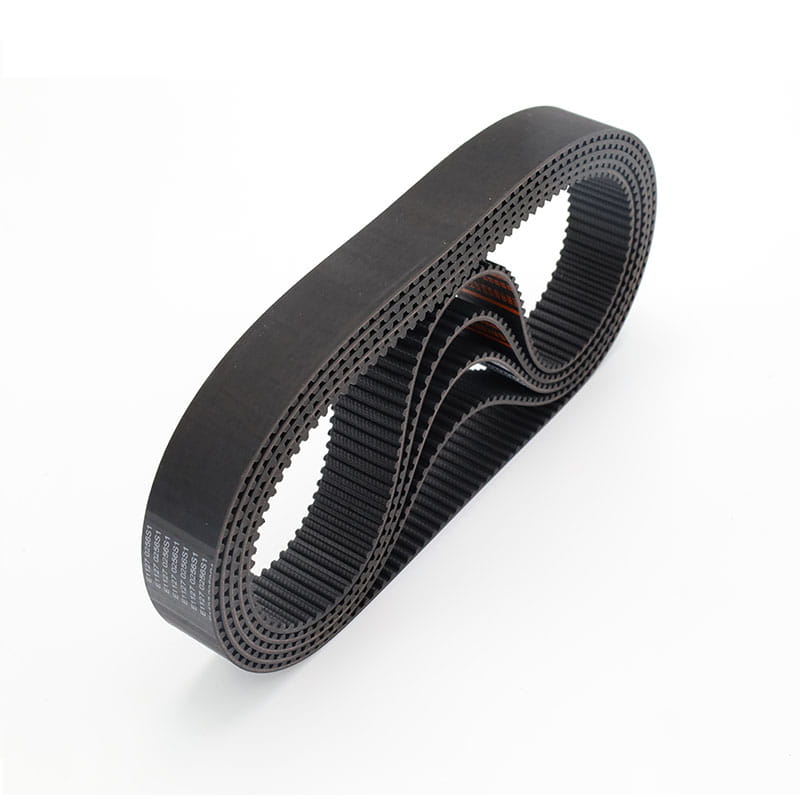
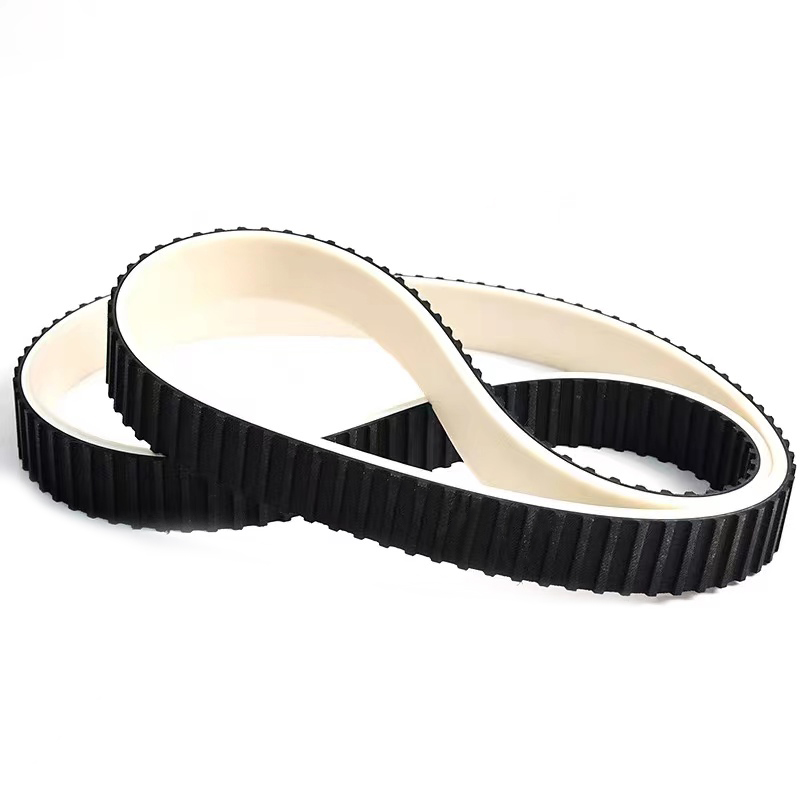
ポリウレタンタイミングベルトの材質 ポリウレタン製タイミングベルトを一体成型。本体は通常 85 ~ 95 ショア A の熱可塑性ポリウレタンで、引張コードは 2 回目の操作で接着するのではなく、本体の内側に共押し出し成形されます。歯は切削ではなく成形されているため、歯の側面は滑らかな状態を保ち、ベルトは全長にわたってピッチを維持します。これにより、ドライブはシフトごとに位置サイクルを何千回も繰り返すことができます。
コードには負荷がかかります。亜鉛メッキスチールコードは、伸びがほとんどなく張力を維持できるため、高トルクドライブの標準です。ステンレスコードは、洗浄や腐食が要因となる場合に発生します。絶対的な剛性よりも重量と屈曲疲労が重要な場合には、アラミド コードが選択されます。通常、同じ歯形を共有し、同じ価格帯にある 2 つのベルトの本当の違いは、ベルトの色ではなくコードの選択です。
プロファイルは、通常の国際ファミリーである T5、T10、AT5、AT10 に加え、3M、5M、8M、14M ピッチの HTD ファミリに従います。これらの寸法はベルト ドライブ規格で公開されているため、正しく指定されたベルトは、プーリーを再加工することなくメーカー間で交換できるはずです。 PU ベルトは、現場でのスプライス用にオープンのまま、または固定中心距離用のエンドレス溶接ベルトとして供給できます。
ポリウレタンおよびゴム製タイミングベルトの一般的な特性範囲。範囲はコンパウンドとコードのタイプによって異なるため、発売前にベルトのサプライヤーに値を確認してください。 プロパティ ポリウレタン製タイミングベルト ゴム製タイミングベルト 本体材質 熱可塑性ポリウレタン、85 ~ 95 ショア A ニトリル、ネオプレン、または HNBR コンパウンド 引張コード スチール、ステンレススチール、またはアラミドスチール グラスファイバーまたはアラミド 連続温度 約80℃ 約 100 ℃、HNBR の場合はそれより高い 耐油性、耐薬品性 ほとんどの油で膨潤が高く、最小限 中程度、化合物によって異なります 騒音とゴミ 走行音も静かで黒い粉塵もほとんど出ません 走行音が大きくなり、時間の経過とともにゴム粉が飛散します 高温多湿空気中での加水分解 限定的、素材が柔らかくなり亀裂が入る可能性がある 良いですね、ゴムは湿った空気によく耐えます 典型的な故障モード コード抜け、歯のせん断、加水分解亀裂 歯の摩耗、コードの疲労、硬化
PUシンクロベルト おすすめの製品 製品を見る→ ポリウレタン製タイミングベルトが最適な場所 PU ベルトは、同じグループの機械に何度も使用される傾向があります。これは、これらの機械が速度、清浄度、化学物質への曝露の組み合わせが同じであるためです。
包装および成形充填シール装置。ベルトが高いサイクル率でフィルム送りとシールジョーを駆動します。 印刷、ラベル貼り、仕上げラインでは、本来のトルク容量よりも見当精度と低粉塵が重要です。 太陽光発電およびバッテリーセルの取り扱い。粒子の発生が制御され、ベルトが乾燥した環境で動作します。 物流仕分けおよびクロスベルト システムでは、何百ものベルトが何年もの開始停止サイクルにわたって同じように動作する必要があります。 ワイヤおよびケーブル機械。伸線および撚りドライブが潤滑剤や微細な金属破片の近くに設置されます。 食品加工および軽搬送では、洗浄化学薬品が保護されていないゴムを排除します。 温度: 最初に確認する数値 ベルトの材質による連続動作温度の上限、℃
継続勤務の上限の目安。短期的なピークはさらに高くなる可能性があります。
上の水平バーは、劣化が加速する前に各エラストマーが通常どれだけの連続熱を吸収できるかを示しています。ポリウレタンの温度は 80 ℃付近で、ニトリルまたは HNBR ゴムの典型的な 100 ℃ よりも低く、シリコーンよりもはるかに低くなります。この数字だけで、同じベルトが低温のドライブでは何年も使用できるにもかかわらず、高温の乾燥機ドラムや加熱されたプラテンの近くに取り付けられた PU ベルトが数か月以内に硬化し、光沢が生じ、亀裂が生じる傾向がある理由が説明されます。また、周囲温度ではなく高速で動作するドライブで PU ベルトが非常に一般的である理由も説明されており、熱は周囲からではなく内部の屈曲から発生します。実際のルールとして、PU ベルト周囲の測定気温が 60 ℃ 以下に保たれていれば、その素材は快適です。 60℃から80℃の間では寿命が短くなるので、整備のたびにベルトを再検査する必要があります。 80℃を超える場合は、代わりにゴムまたはシリコンを指定してください。コールドスタートの測定値は常に誤解を招くため、マシンが全負荷で少なくとも 1 時間動作した後に温度を測定してください。
ベルトが故障する理由: 素材よりも位置合わせが優先 タイミングベルトの早期故障の報告された原因、検査されたドライブの割合
位置ずれ
オーバーテンション
磨耗したプーリー
化学攻撃
その他
産業用ドライブ サービス チェックからの配布例。
縦棒グラフは、ゴム ベルトをポリウレタン ベルトに交換しても、すでに故障しているドライブがほとんど解決しない理由を示しています。位置ずれが最大の単一の原因であり、PU ベルトはゴム製ベルトよりもさらに早く損傷します。これは、コードが硬いため、歯の一方の端に負荷が集中するためです。次は張力の過剰です。これは、手できつく感じるベルトは通常、設計基準から見てすでにきつすぎるため、簡単な修理中に最も頻繁に犯される間違いです。プーリーの磨耗が続き、典型的な兆候はベルトが数週間持続し、プーリーが目には許容範囲に見える間に歯が剥がれることです。化学的攻撃の割合は小さいものの、非常に予測可能であり、ほとんどの場合、ポリウレタン ベルトが高温多湿の空気中に放置されているか、特定の切削液と接触していることが原因です。実際の教訓は、シャフトのアライメントを約 0.5 mm 以内でチェックし、新しいものを取り付ける前にプーリーの振れと溝の摩耗を確認し、感触ではなくサプライヤーの数値に合わせてドライブの張力を再調整することです。
耐用年数にわたる伸びと再張力 2.4 1.8 1.2 0.6 0.0 0時間 1200時間 24:00 3600時間 4800時間 6000時間 ポリウレタン belt with steel cord グラスファイバーコード付きラバーベルト
周囲温度で正しく張られたドライブの伸び曲線を示します。
2 つの曲線は、2 つのベルト ファミリが使用開始にどのように異なるかを示しています。ゴムベルトは最初の数百時間で急速に伸びますが、その後はクリープし続けます。そのため、メンテナンス スケジュールでは通常、最初の 1 週間後に張力の再チェックが必要になり、最初の 1 か月後に再度張力のチェックが必要になります。スチールコードを備えたポリウレタンベルトは、初期のセットが非常に小さく、その後はほぼ平坦な状態を保つため、ドライブは中心距離を維持し、軸の位置精度が変動しません。この安定性が、ベルトの長さの 0.5 mm の変化が目に見える印刷エラーとして現れるインデックスおよびレジストレーション ドライブに PU ベルトが選ばれる主な理由です。その代償として、PU ベルトはミスに対する許容度が低くなります。これは、一度過度に張力がかかると、ミスを静かに吸収するための伸びがほとんど残らないためです。 PU ベルトの伸びが公称長さの約 0.8% を超えている場合、またはベルトがサプライヤーの数値を大きく超えてたわむ可能性がある場合は、再度張力を張り直すのではなく、ベルトを交換してください。
ゴムに対するポリウレタン、特性ごとの比較 摩耗 石油と化学薬品 耐熱性 低騒音 加水分解 長さの安定性 ポリウレタン timing belt ゴム製タイミングベルト
5 段階評価による相対評価。測定されたテスト データとしてではなく、比較のために描画されます。
レーダー プロットでは、ほとんどの産業用途を決定する 6 つの特性に関して 2 つの材料を並べて表示します。オレンジ色の形状は、耐摩耗性、耐油性および耐薬品性、低ノイズ、長さの安定性に最も優れており、梱包、印刷、およびクリーンな取り扱いラインでの PU ベルトの現場経験と一致します。青色の形状は、耐熱性と耐加水分解性が最も優れているため、硬化オーブン、湿気の多い洗浄エリア、プーリー直径が大きい古い機械でもゴムベルトが使用されています。 2 つの形状が重なる場合、選択は通常、素材そのものではなく、ベルトのコストとストップのコストによって決まります。役立つ習慣は、チャートを裏返しに読むことです。ベルトの材質に関係なく、ドライブのスコアが 3 ポイント未満の軸が故障履歴を支配します。また、PU ベルトはより静かでクリーンに動作することも覚えておく価値があります。これは、黒いゴム粉塵がまったく許容されない食品、医療、電子機器の分野では重要です。ドライブが熱と加水分解の両方に弱い場合、どちらの素材も完璧な解決策ではないため、ドライブのレイアウト自体を見直す必要があります。
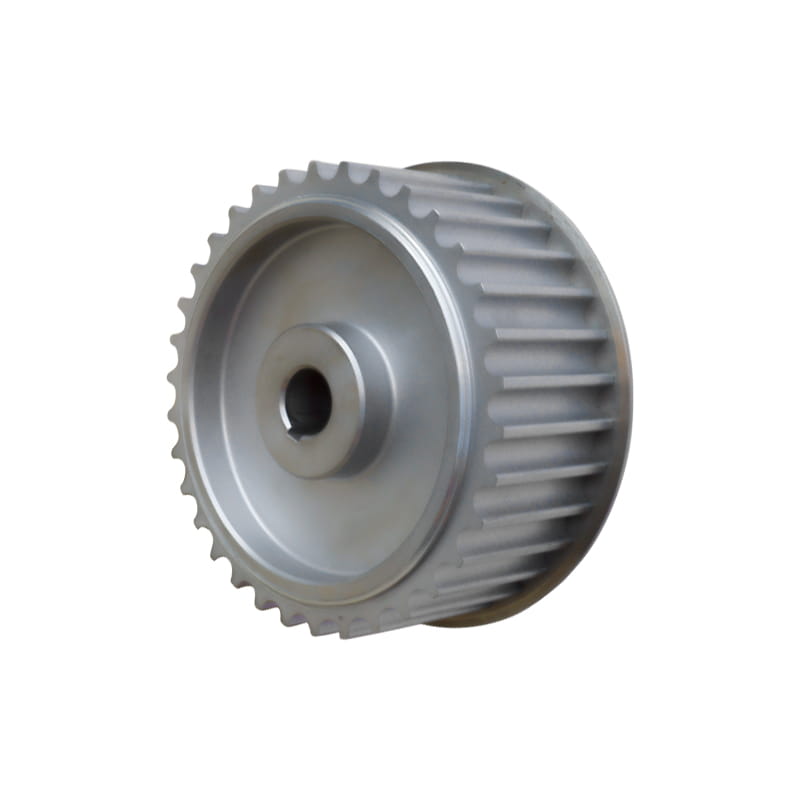
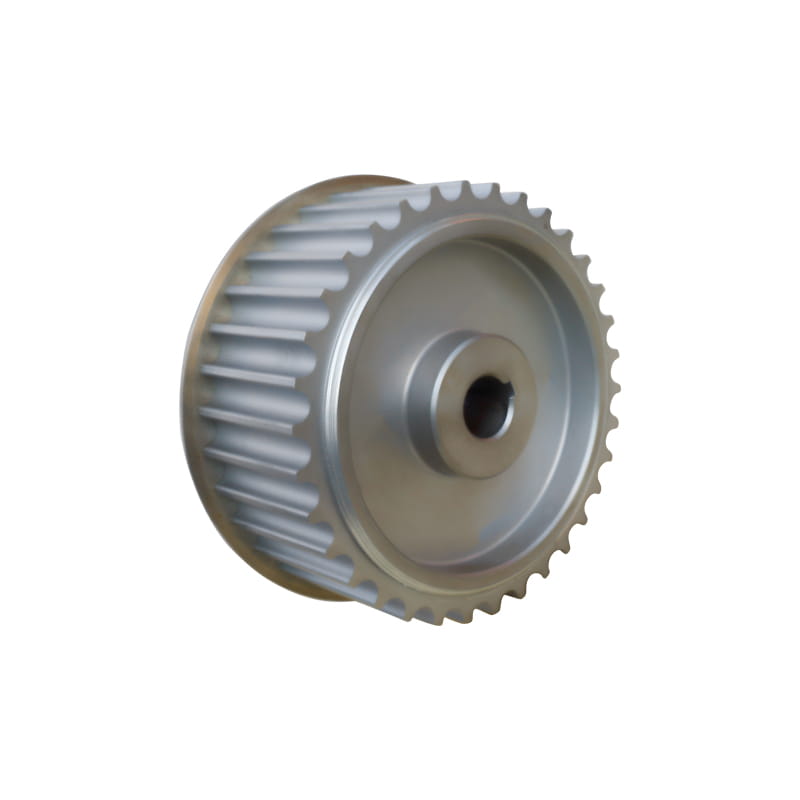
ベルトとプーリーの適合 ベルトは駆動の半分にすぎません。プーリーの歯の形状、溝の磨耗、振れによって、ポリウレタン タイミング ベルトの性能の限界が定められており、検査員は数年間の研磨作業後に溝が 0.2 mm 以上広がったプーリーを定期的に発見します。プーリーが摩耗すると、ベルトが溝に深く入り込み、有効ピッチが変化し、ベルトがメッシュに入る部分での歯のせん断が加速します。フランジも同様にチェックしてください。フランジが曲がっているとベルトが側壁に入り込み、端のほつれが発生し、これはベルト自体に原因があることが多いためです。高速インデックスドライブの場合、シャフトのアライメントを約 0.5 mm 以内に設定し、平行ずれを中心距離 100 mm あたり約 0.1 度以内に設定します。ベルトがオープン長の場合、ジョイントの品質がベルトの寿命を決定するため、スプライスは直角で、きれいで、サプライヤーの指示どおりに正確に硬化されている必要があります。
シンクロプーリー 適用範囲: 製品を見る→ ゴムがまだ合理的である時代 ゴムは時代遅れの選択肢ではありません。 80℃を超える温度で動作するドライブや、ジャムによる衝撃負荷が繰り返しかかるドライブ、またはシフトのほとんどの間高温多湿な空気の中で作業するドライブでは、通常、ゴム製のタイミング ベルトの方がポリウレタン ベルトよりも長持ちし、交換コストが安くなります。ゴムは、より大きなプーリー、より大きなミスアライメント、およびより荒い張力調整の練習にも耐えられるため、現場で保守されている古い機械やドライブに適しています。工場がすでに 1 つのベルト ファミリを在庫しており、故障履歴が許容できる場合、小さな技術的利点を得るために純粋に材料を切り替えると、リスクが除去される代わりにリスクが追加されることがよくあります。賢明なアプローチは、両方のファミリーを利用できるようにし、精度と清潔さが自力で得られる場合は PU を使用し、熱と酷使が主な条件である場合はゴムを使用することです。
ゴムシンクロベルト おすすめの製品 製品を見る→ ご注文前の仕様チェックリスト 正確な中心距離を記録し、エンドレスベルトが必要かオープン長さが必要かなど、ベルトの長さコードを確認します。 全負荷で 1 時間経過した後のベルト周囲の定常状態の空気温度を測定し、材料の天井と比較します。 修理後に両者が一致しない可能性があるため、古いベルトだけでなくプーリーの歯形とピッチも確認してください。 新しいベルトを取り付ける前に、プーリーの溝の磨耗、フランジの状態、シャフトの位置合わせ、振れを確認してください。 ドライブ付近のオイルミスト、切削液、オゾン、紫外線、蒸気に注意してください。それぞれ特定の化合物が除外されるためです。 同じプロファイルの 2 つのベルトでは剛性が数倍異なる可能性があるため、書面でコードのタイプを問い合わせてください。 ポリウレタン タイミング ベルトは普遍的なアップグレードではなく、それを 1 つとして扱うことで、工場では最終的に数か月ごとにベルトを交換することになります。温度チャートを使用してドライブをスクリーニングし、故障カラム チャートを使用して材料のせいにする前に機械を修正し、伸び曲線を使用して現実的なリテンション スケジュールを設定し、レーダー プロットを使用して実際に寿命を決定する特性について 2 つの材料を比較します。ドライブが低温でクリーンかつ高速に動作すると、PU はその長さと精度を何年も維持します。暑く、湿気が多く、荒れた環境でも、ゴムはその役割を果たします。習慣ではなく測定された条件に基づいてどちらを選択するかが、消耗品であるベルトと繰り返し発生する問題であるベルトの違いです。