機械のフレームに通すか、ギアボックスとプーリーがすでにボルトで固定された後に結合する必要があるベルトは、オープンエンド HTD タイミング ベルトです。ループ状ではなく直線状で納品され、ジョイントは機械で行われます。オープンエンドドライブは歯で故障することがほとんどないため、それがその価値のすべてであり、リスクでもあります。接合部分で失敗してしまいます。
仕様に関する簡単な答えは、シャフト上にあるプーリーではなく、トルクとプーリーの歯数から HTD ピッチを選択することです。プーリー面に対する幅を確認します。誰かがベルトを切る前に、コードとジョイントのタイプを決定します。そして、ジョイント効率をドライブの実際の評価として扱います。オープンエンドベルトが同じピッチと幅のエンドレスベルトのカタログトルク全体を伝達することを期待している場合、その数値はあなたを失望させるでしょう。
End HTD の意味: ループではなく、開いた長さ
HTD は High Torque Drive の略で、2 mm、3mm、5mm、8mm、14mm、20mm のピッチで構築された曲線歯形のファミリーです。丸い歯は台形の歯よりもプーリーの溝に深く収まるため、幅 1 ミリメートルあたりの荷重が大きくなり、高速走行時に歯の干渉が少なくなります。
「終わり」という言葉には 2 つの異なる状況が含まれており、これらを混同すると、かなりの割合で間違った順序が発生します。
- オープンエンドまたはオープンエンド: ベルトは直線長で供給され、ゴムベルトを加硫するかポリウレタンベルトを溶接することによって現場で閉じられます。
- 端部の固定: リニア アクチュエータまたは往復駆動では、ベルトの両端がキャリッジにクランプされるため、クランプ プレートと穴のパターンもベルトと同じくらい重要です。
- エンドレス: 継ぎ目がまったくないループとして成形された閉ループ。同一製品ではないため、フレームが分割できないオープンエンドベルトの交換はできません。
ゴムベルトの場合、結合は通常、加硫フィンガースプライスです。ポリウレタンの場合、通常は加熱プレスで溶着されるため、ゴムの接合部が高温になるクリーンな高速機械では PU オープンエンド ベルトが一般的です。
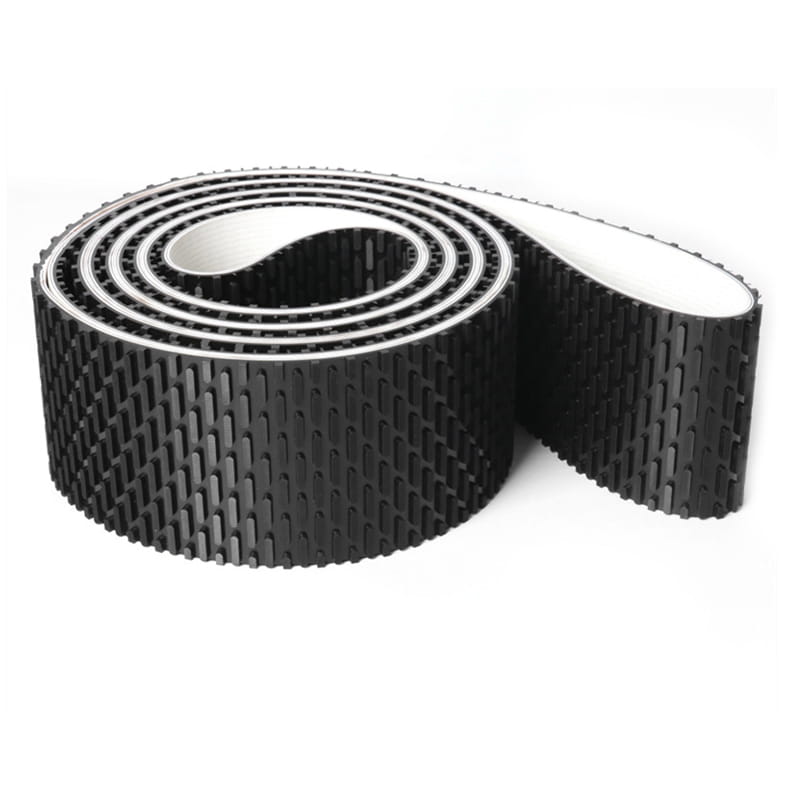
 スプライスおよび溶接されたドライブ用のオープン タイミング ベルト ゴム加硫またはポリウレタン溶接接合用のオープン タイミング ベルト シリーズ。ドライブを選択する前に、ベルトの構造と歯形を比較してください。 製品を見る→
HTD ピッチの選択: 5M、8M、14M が実際に適合する場所
以下の表は開始フィルターであり、データシートではありません。信頼できる数値は、ベルト メーカーのカタログに記載されている、プーリーの歯数、速度、デューティ サイクルにおける許容歯荷重です。テーブルでピッチが限界に見える場合、それはサービスでも限界です。 HTD プロファイルが STD および GT とどのように比較されるかに関する背景については、を参照してください。 HTD、STD、GT の歯のタイプの違い .
HTD のピッチ範囲を示します。速度と負荷プロファイルに関するベルトメーカーのデータと照らし合わせて、許容歯荷重、プーリーの最小歯、および利用可能な幅を確認してください。 | ピッチ | 歯あたりの長さのステップ | 一般的な幅 | 典型的な義務 | それが現れる場所 |
| 3M | 3 mm | 6、9、15mm | ライト | 計測器ドライブ、小型スライダー、軽量パッケージングヘッド |
| 5M | 5 mm | 9、15、25mm | ライト to medium | 繊維ワインダー、印刷インフィード、小型コンベア |
| 8M | 8 mm | 20、30、50、85mm | 中程度から重い | 印刷、木工、包装ライン、ポンプ駆動 |
| 14M | 14 mm | 40、55、85、115mm | 重い | 工作機械、ミキサー、大型コンベア |
| 20M | 20 mm | 115、170mm | とても重い | 工場、重量プラントドライブ、バルクハンドリング |
8M はほとんどの産業プラントで主力であり、さまざまな幅のオープンエンド在庫を最も見つけやすいピッチでもあります。ドライブのトルクが 5M から 8M の間にある場合、ピッチを上げて幅を維持する方が、通常、同じピッチで幅を上げるよりもコストが安くなります。これは、細いプーリーの方が位置合わせが容易であり、ベルトの軌道が良好であるためです。
ジョイントの強度がドライブの実際の評価を決定します
加硫フィンガー スプライスは、ベルトの 2 本の端を噛み合うフィンガーに切断し、未加硫のゴムを追加して熱で押し付けることによって機能します。引張コードはスプライスを介して連続していないため、ジョイントはコードではなくゴムを通してせん断荷重を伝えます。実際の接合効率は通常、エンドレス ベルトの定格を大幅に下回っており、良好な接合と急ぎの接合との間のばらつきが大きくなります。
これはデザインの観点から何を意味しますか:
- 書き込み時に総合効率の数値を求め、それに合わせてドライブのサイズを設定し、その削減された数値にサービス係数を適用します。
- ジョイントを弛んだ側で、最長の直線上に保ちます。サイクルごとに負荷がかかった状態でスプライスが小さなプーリーの上を通過する必要があるようなレイアウトは決して設計しないでください。
- ジョイントを小さなプーリーに張力をかけた状態で一晩中機械を駐車しないでください。その場所にクリープと熱が蓄積するためです。
- 到着時にスプライスを確認してください。接合部に数十分の 1 ミリメートルの段差があるのは正常ですが、目に見える隆起やくぼみは正常ではありません。ジョイントにまたがる 5 つの歯のピッチを測定し、ジョイントから離れた同じ測定値と比較します。
長さとカット代の確認
2 つのプーリー駆動の場合、必要なピッチ長は L = 2C 1.571 (D d) (D - d)(D - d) / (4C) です。ここで、C は中心距離、D と d は大プーリーと小プーリーのピッチ直径です。ピッチ直径は歯数×ピッチ×3.1416であり、プーリーの外径ではありません。
実施例: 8 mm ピッチ、60 歯、30 歯駆動、中心距離 500 mm。ピッチ直径は 152.8 mm と 76.4 mm で、必要なピッチ長は約 1363 mm になります。成形ループの場合は、170 歯、つまり 1360 mm までステップを進めます。オープンエンドベルトの場合は、接続代を加えた長さに切断します。通常、1 ~ 2 ピッチにサプライヤーが使用する接続長を加えたものになります。接続後の仕上がりの長さを確認する必要があります。
ジョブが実行されるかどうかは、2 つの許容値によって決まります。結合されたベルトは、成形されたループよりも広いピッチ長さの許容差を保持するため、レイアウトではベルトの長さの少なくとも 1.5 パーセントを残しておきます。ゴムベルトも使用開始から最初の数週間で伸びます。また、アイドラーやスロット付きモーター マウントのないドライブでは、調整できるのは数ミリメートルだけです。
取り付け、張力、エンドクランプ
まずは位置合わせ。シャフトの平行度は中心距離 100 mm あたり約 0.25 mm 以内、角度のずれは 0.5 度未満を目指してください。歯並びの乱れと戦っているベルトは、歯に痛みが現れる前にエッジが摩耗してしまいます。
張力については、たわみ方法を使用します。ベルトがスパンの約 1.6 パーセント、つまり 1 メートルのスパンで 16 mm たわむまでスパンの中央で押し、そのピッチと幅について必要な力をサプライヤーの数値と比較します。 24 ~ 48 時間ドライブを実行してから、再度テンションを掛けます。オープンエンドベルトは本体に沿ってだけでなくスプライスでも安定し、最初の再張力はオプションではありません。
直線軸では、クランプは人々が忘れがちな弱点です。少なくともベルト本体と同じ厚さのクランプ プレートを使用し、歯が鋸歯状の面に収まるように鋸歯状の面で歯の側面をつかみ、ベルトの端をつまむのではなくプレートにボルトで固定します。キャリッジが反転時に遅れないよう、リニア ベルトに 2 ~ 5% の張力を事前に張って、最初のシフト後にクランプ ボルトを再度確認します。
ログに記録する価値のある障害信号
オープンエンド障害のほとんどは、ラインが停止する前に自ら通知します。簡単なログを保存して読んでください。
- スプライスの端にある細い暗い線は関節の分離の始まりであり、これは治癒しません。
- 歯元の亀裂は、プーリーに過負荷がかかっているか、そのピッチの最小歯数を下回っていることを示しています。
- エッジの擦り切れは、位置ずれやフランジの擦れを意味しており、ゴムが悪いわけではありません。
- 光沢のある光沢のある歯の側面は、張力と滑りがかかっていることを示しており、溝の温度が急速に上昇します。
- プーリーの溝にゴミが詰まっていると、実効ピッチが変化し、両方の部品が摩耗します。
- 巻き取り範囲を超える伸びは、たとえ歯の外観がまだ良好であっても、ベルトが完成したことを意味します。
ベルト、プーリー、材質のマッチング
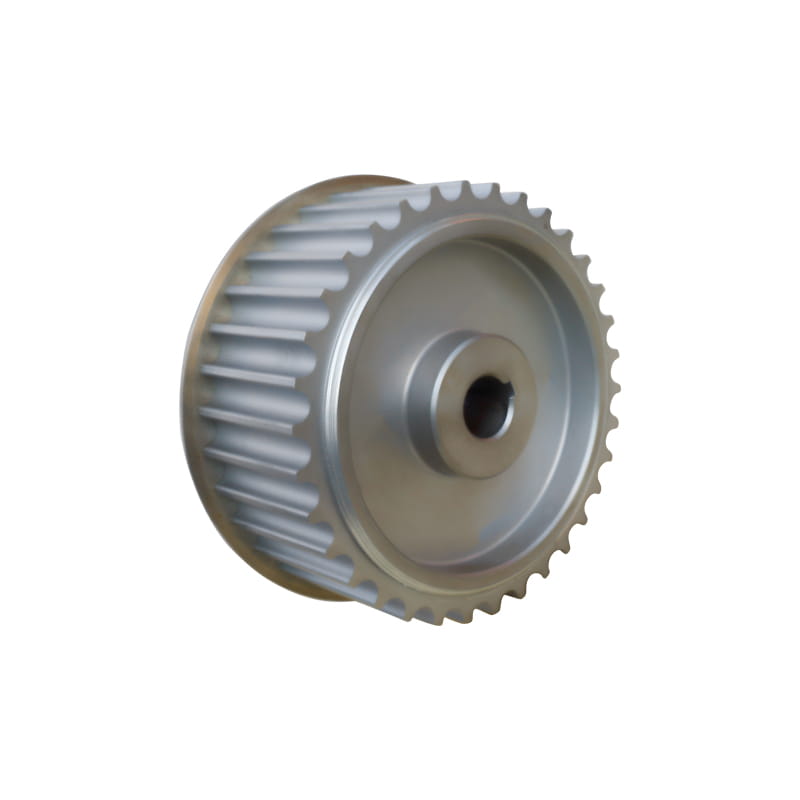
ゴム製 HTD ベルトは一般的な産業用ドライブに適しており、熱や時折のオイルミストに耐え、加硫スプライスを適切に行うことができる大きなピッチに実用的な選択肢です。溝に合わない歯の形状を使用すると、正常なベルトが数週間で摩耗してしまうため、可能な限りベルトとプーリーをペアで購入してください。
 産業用位置決めおよびトランスミッション用のゴム製同期ベルト ガラス繊維コード、クロロプレン本体、およびナイロン歯カバーを備えたゴム製タイミング ベルトで、位置決め、搬送、および一般産業用ドライブ向けにさまざまなプロファイルで提供されます。 製品を見る→
ポリウレタン オープンエンド ベルトは、クリーン ルーム、食品に隣接するライン、高速スピンドル、溶剤が使用されるドライブに適しています。加硫ではなく溶接されており、長さを十分に保持し、摩耗に耐えますが、熱や粗いプーリーに対する空運転に対する耐性は劣ります。
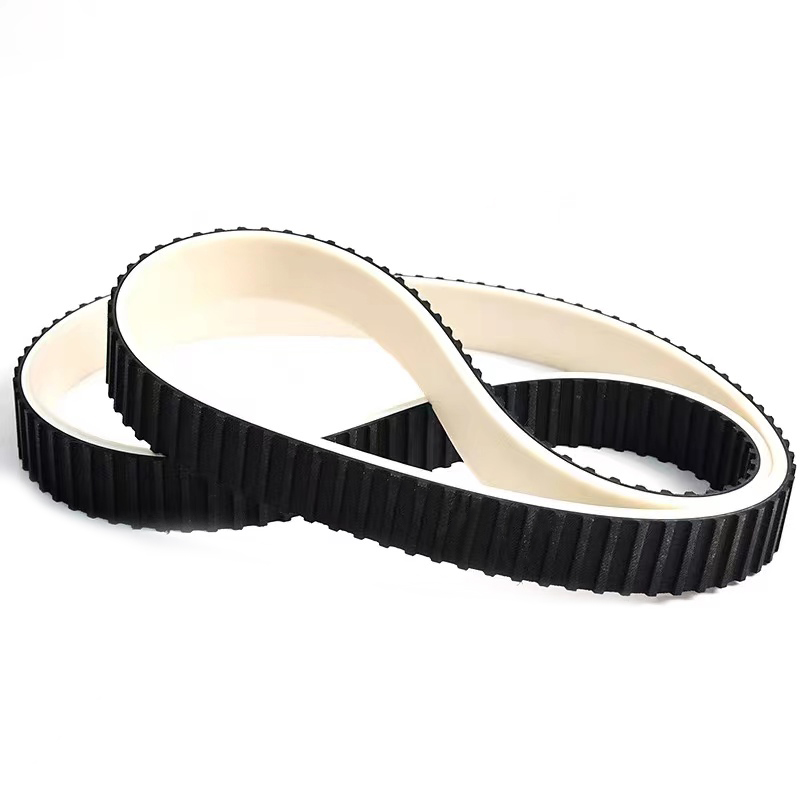
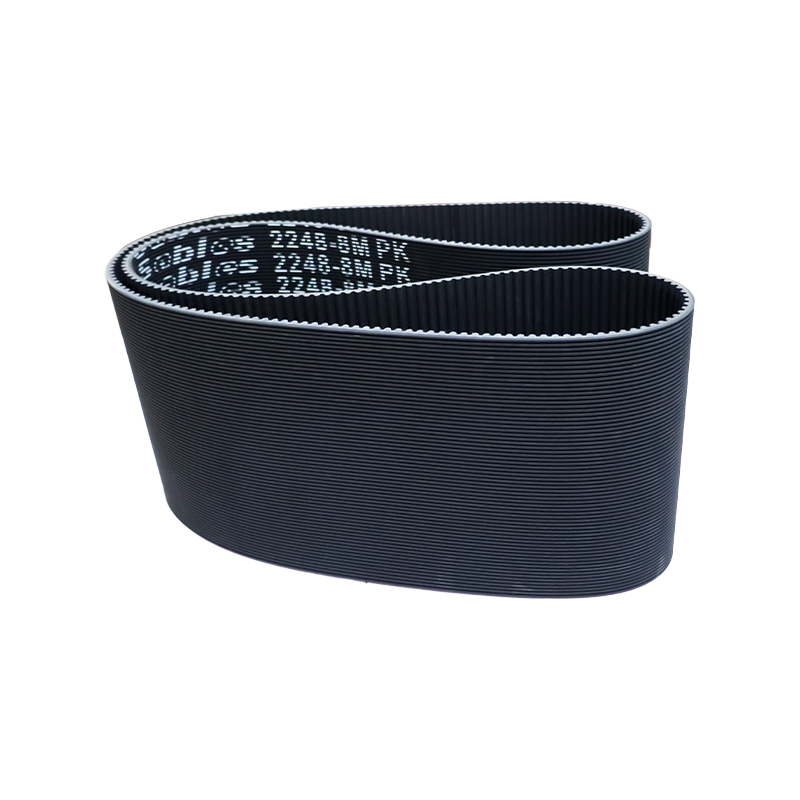
 クリーンな高速伝動を実現するポリウレタンシンクロベルト ワイヤまたはケブラーコードを使用した PU タイミングベルト。安定した長さ、低騒音、耐摩耗性があり、クリーンな搬送、位置決め、高速機械に適しています。 製品を見る→
小さなプーリーを通過させる必要があるジョイントや、標準の金型ではカバーできない幅など、作業が非常に困難な場合は、通常、在庫品を中心にドライブを再設計するよりも、特別に加工されたベルトの方が安価です。
お問い合わせ内容
オープンエンドベルトに関する紛争の半分は仕様に関する紛争です。完全な調査によりそれらは削除されます。
- ピッチ指定と、わかっている場合はプーリーの歯の数もカウントされます。
- 両方のプーリーのピッチ直径 (外径ではなく、測定または計算)。
- ベルト幅とプーリの使用可能な歯幅です。
- 供給されたオープン長さ、または接合後の仕上がりピッチ長さ。どれを引用しているのか言ってください。
- 必要なジョイントのタイプと設計対象のジョイントの効率。
- コードのタイプと裏地、特に PU ベルト。
- 周囲温度および運転温度に加え、油、ほこり、洗浄液への曝露。
- マシン、軸、サイクルレートにより、サプライヤーはピッチが義務に対して健全であることをチェックできます。
オープンエンド HTD ベルトは、スプライスが後付けではなく設計の一部として扱われる限り、健全なエンジニアリングの選択となります。ピッチを正しく調整し、ジョイントの負荷を軽減し、レイアウト内でテイクアップを残し、慣らし運転後に張力を再調整します。これら 4 つのことを実行すると、ジョイントが判断するのではなく、ベルトが通常の摩耗寿命に達します。まだプロファイルとマテリアルを比較している場合は、 ベルトとプーリーの範囲 図面を修正する前に、開いた長さで利用できるものを確認するのに適した場所です。